




Alumiiniumist valuplokkide valamine: Meie tehas võtab vastu võrdse tihedusegakuumvalts
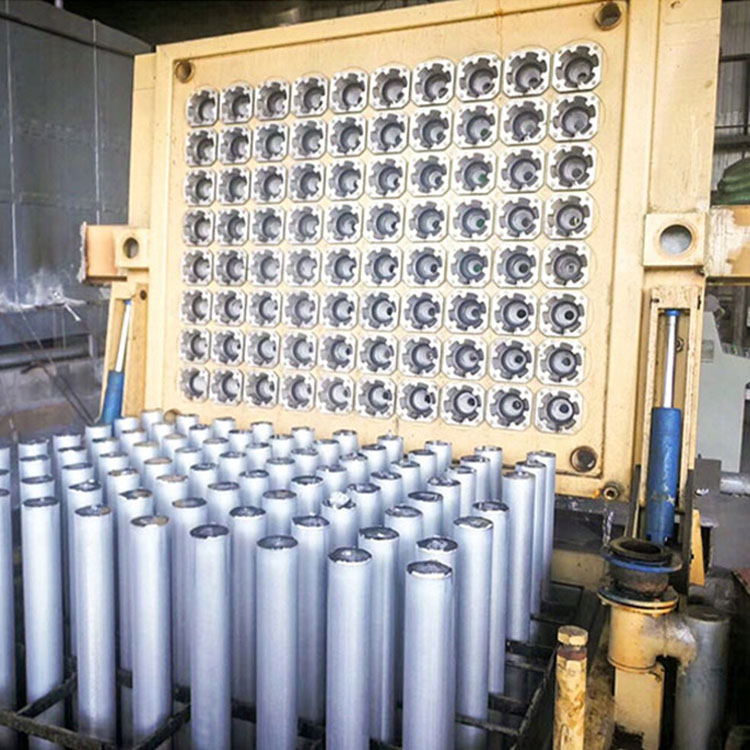
Standardid enne valamist
1. Talkpulbervormide valmistamisel peab olema sile ja tugev;
2.Šundiplaat, pesu pesemaja korpus peab olema kaetud õhukese kihigatalki essents, paljast rauda pole,grafiidist rõngasja adapterplaat tuleks siluda talki ja seapekiga segatud mudaga ning kanal, mille kaudu ühtlane alumiiniumvedelik läbib, tuleb hoida puhas ja kuiv
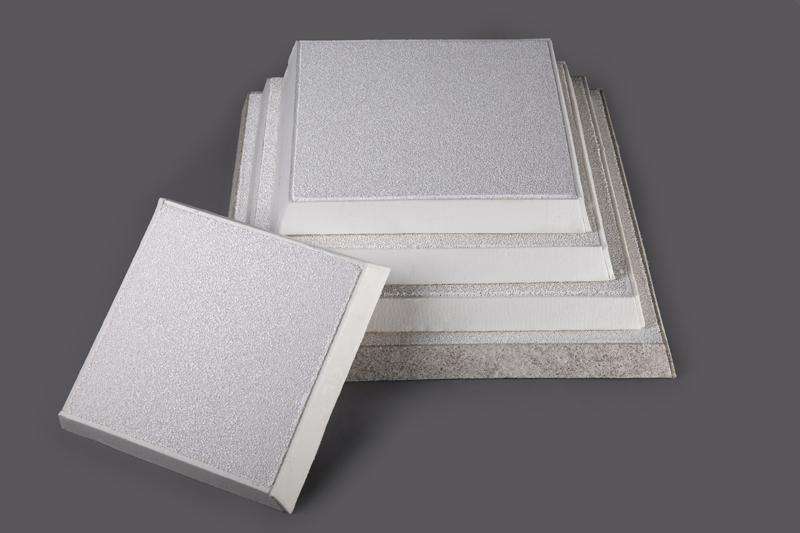
3. Seekeraamiline filterplaatpeab olema täielik ja veatu ning renniga ühenduskohas ei tohi olla tühimikku ja see asendatakse iga kord, kui ahju valatakse ja tulel küpsetatakse tumepunaseks;
4. Valuploki pea tuleb kuivatada ja valulaud, alus jakristalliseerijatuleks korralikult koordineerida, vee tagasivoolu nähtus ei ole lubatud ja käivitusseadme tross tuleb lõdvestada;
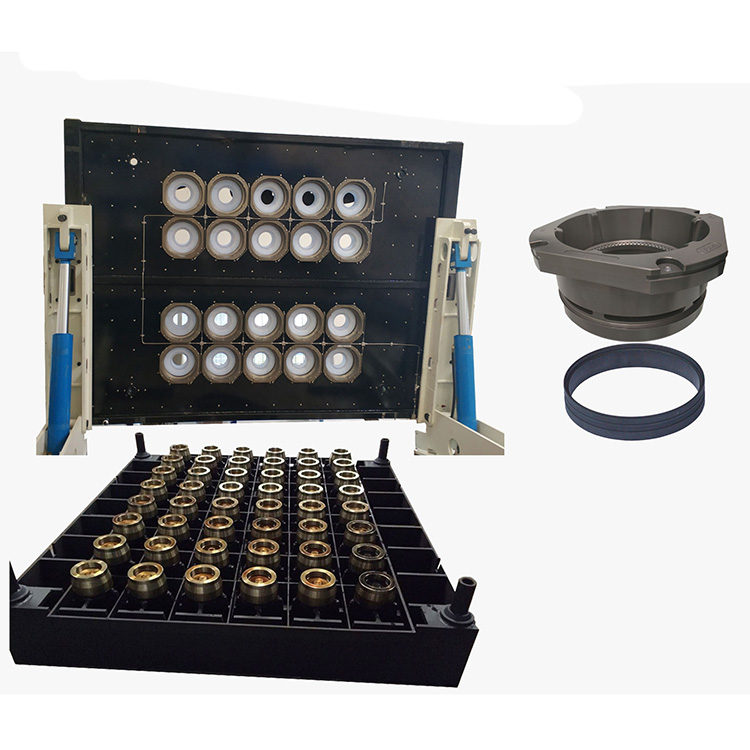
5. Valuploki pea tõuseb algasendisse (50 mm ja kõrgemal varda valuploki pea on 4 mm kaugusel grafiitrõnga alumisest otsast 4 mm ja 150 mm kaugusel vardast 0–4 mm allpool);
6. Paigaldage stardivärava plaat ja kontrollige, kas valamismasina ülemine ja alumine kuju on normaalne;
7. Kontrollige sisse- ja väljalaskepumpade olekut;
8. Avage äravooluklapp ja avage külmaveetorn;
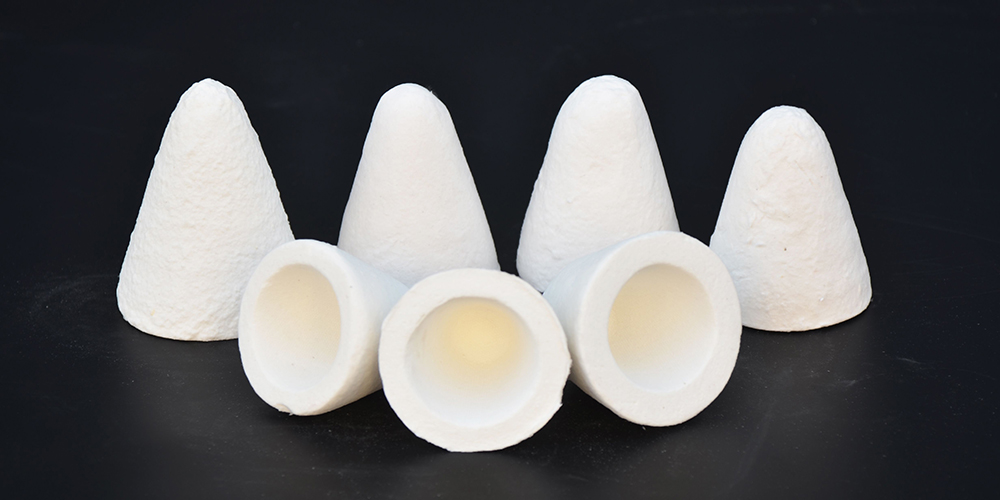
ALUMIINIUMSILIKAADIST KORK KOONUS AHJU SULA ALUMIINIUMI PEATAMISEKS
9. Lülitage veepump sisse ja reguleerige see vastavalt valamisvee mahule;
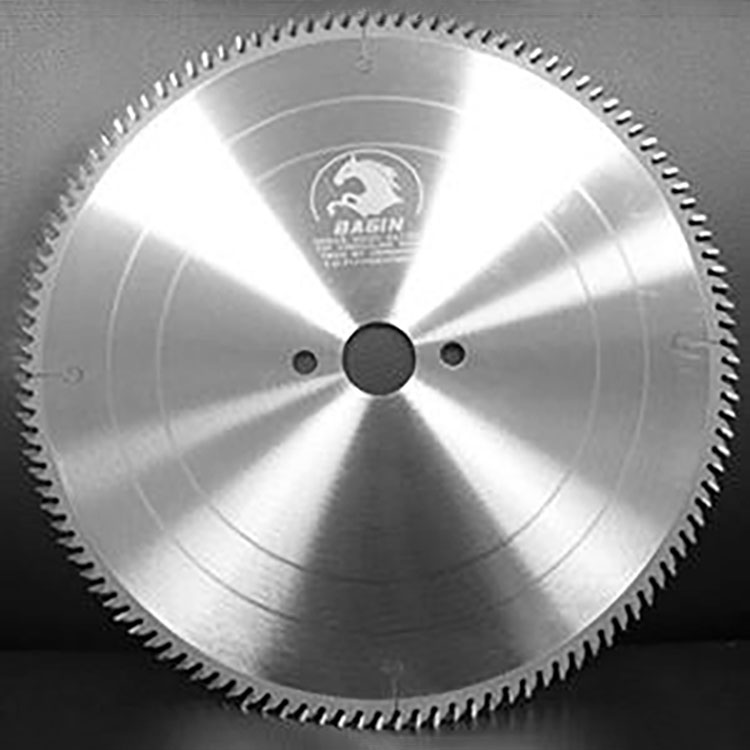
SAETERA TÕMBEMASINAL ALUMIINIUMPROFIILI SAEGAMISEKS
10. Veenduge, et vesi ei satuks valuploki pea sisse;
11. Valmistage ette piisavalt pistikuid, keevitusvardaid, rauast steike ja muid vastavaid tööriistu ja materjale
Postituse aeg: 09.02.2023